济南米斯特激光切割机在厚板加工中的工艺优化方向
碳钢厚度超过20mm、不锈钢超过12mm时,激光切割的断面质量往往急剧下滑:底部挂渣增多、垂直度偏差超过0.5mm、切割速度被迫降至薄板工况的1/5以下。这是厚板加工绕不开的现实问题,也是不少金属加工企业在设备选型时的核心顾虑。
厚板切割的工艺瓶颈在哪里
厚板激光切割的难点集中在三个维度:能量输入密度、辅助气体动力学、熔融物排出效率。板厚增加后,激光在切缝内的能量衰减显著,底部无法获得足够的能量维持稳定熔化;同时,氧气或氮气的压力窗口变窄,气压过低排渣不畅,过高则造成过度氧化甚至自燃失控。多数通用型激光切割机在12mm以上碳钢工况中,实际有效切割速度仅为标称值的60%~70%。
济南米斯特激光设备有限公司在长期服务金属加工客户的过程中发现,厚板切割的良率问题往往不是单一参数能解决的,需要从光路、气压、焦点位置、运动控制四个层面协同优化。
核心技术优化方向
针对厚板工况,济南米斯特激光设备有限公司的激光切割机在以下几个方向进行了针对性工艺优化:
- 焦点位置动态补偿:随着板厚增加,最佳焦点位置需下移。米斯特激光切割机支持切割过程中焦点位置的实时微调,配合电容式随动系统,在16mm以上碳钢切割中将焦点漂移控制在±0.1mm以内。
- 变径喷嘴与气压匹配:厚板切割推荐使用出口直径1.5~2.0mm的拉瓦尔喷嘴,配合0.8~1.2MPa的氧气压力,可在保证排渣效率的同时抑制过度氧化。米斯特在客户工艺调试中会根据板厚提供喷嘴选型对照表。
- 穿孔工艺分段控制:厚板穿孔采用多级脉冲穿孔策略,先以低频率高占空比打深孔,再逐步过渡到切割参数,避免穿孔阶段爆孔损伤喷嘴和镜片。
这些优化并非停留在参数表层面,而是结合激光切割机、激光焊接机、激光打标设备等多品类设备的实际工况数据持续迭代。济南米斯特激光设备有限公司:激光切割机,激光焊接机,激光打标设备,激光设备,设备售后维保——完整的设备矩阵意味着工艺团队可以从不同设备的使用反馈中交叉验证切割参数的合理性。
选型时的关键考量
如果加工以厚板为主,选型时建议重点关注三点:激光器功率是否留有裕量(切割20mm碳钢建议不低于12kW)、切割头是否支持自动调焦与高压切割、设备售后维保团队能否提供现场工艺调试支持。功率选型上,宁可在常用厚度基础上上浮一档,也不要在极限工况下长期满负荷运行。
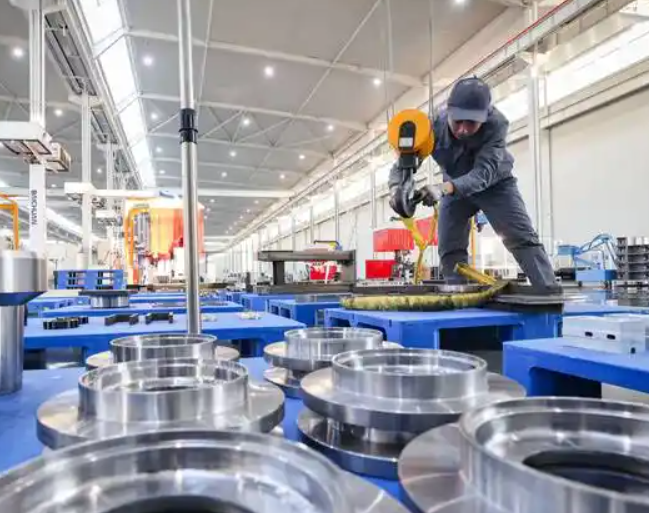
厚板加工的应用场景正在从传统的工程机械、船舶制造向风电法兰、重型钢结构等领域延伸,对切割断面质量和效率的要求只会越来越高。工艺优化不是一次性的参数设定,而是随材料批次、设备状态持续调整的过程,这也是设备售后维保中工艺支持价值所在。